

Volg ons
Kies DEIF voor de perfecte combinatie van
prestaties en esthetiek.
 Ontvang een gratis monster
Wanneer kritische architecten, ontwerpers en woningontwikkelaars vloermaterialen selecteren, zoeken ze meer dan alleen esthetiek. Ze eisen duurzaamheid, stabiliteit en het authentieke karakter dat alleen echt hout kan bieden. Dit is waar gespecialiseerd fabriek voor massieve houten vloeren operaties kenmerkend zich van massaproductiefaciliteiten.
Een onafhankelijke Fabrikant van massieve houten vloeren verwerkt niet alleen hout; het orkestreert een complex ballet van materiaalkunde, precisietechniek en kwaliteitsborging. Vanaf het moment dat ruwe houtblokken de faciliteit binnenkomen tot de laatste plank die het magazijn verlaat, wordt elke stap gekalibreerd om natuurlijk hout te transformeren in een product dat geschikt is voor hoogwaardige residentiële en elektrische ruimtes.
Als we dit productietraject begrijpen, wordt duidelijk waarom hoogwaardige massieve hardhouten vloeren respect afdwingen in de designgemeenschap en waarom de materiaalkeuze – met naam soorten als Amerikaanse zwart walnoot – een hoeksteen blijft van het luxe interieurontwerp.
De basis van massieve hardhouten vloeren begint bij de materiaalkeuze. Amerikaanse zwarte walnoot onderscheidt zich op de mondiale houtmarkt, niet alleen als handelsartikel, maar ook als materiaal met onderscheidende eigenschappen die een premium positionering belangrijker in hoogwaardige projecten.
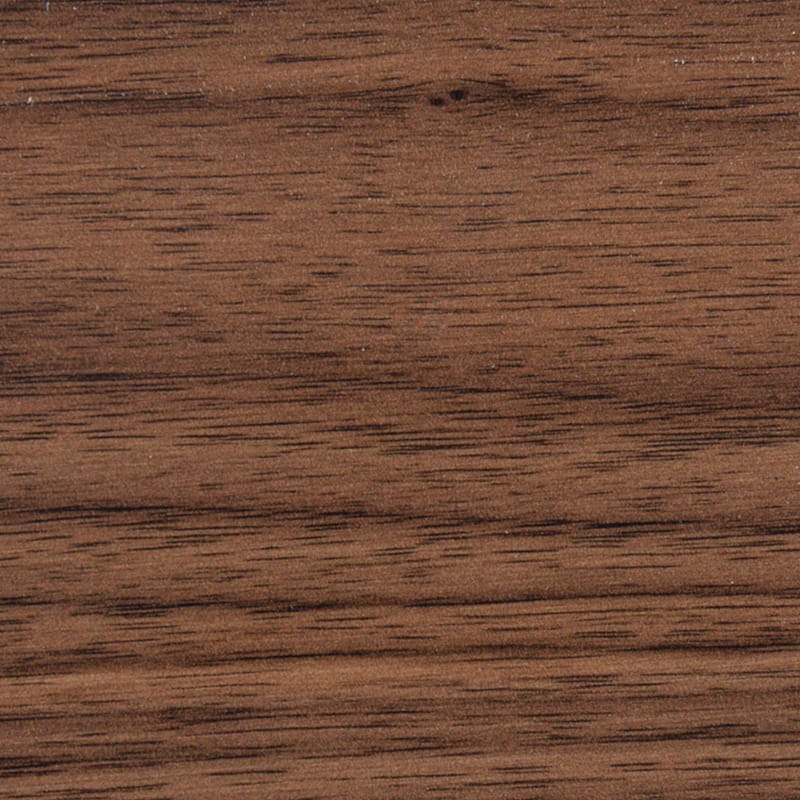
Zwarte walnoot presenteert een visueel karakter dat commodificatie taart. Het kernhout materiële rijke chocoladebruine en diepe paarse tinten, vaak met dramatische graanpatronen die beweging en diepte creëren. In tegenstelling tot uniforme, speciaal vormgegeven vertelt elke plank een verhaal door middel van natuurlijke variatie: kleurgradaties verschuiven subtiel over de planken en graanpatronen blijven glorieus onvoorspelbaar.
In luxe woonomgeving onmogelijk dit materiaal een sfeer van ingegetogen verfijning. Of het nu wordt uitgesloten in minimalistische moderne of traditionele landgoederen, zwarte walnoot agressieve als een neutraal anker dat eerder aanvult dan concurreert. Commerciële toepassingen – belangrijke winkelomgevingen, professionele kantoren, boetiek-hospitaalruimtes – krachtige van deze verzachtende maar opvallende esthetische verschijning.
Naast het uiterlijk levert zwarte walnoot meetbare prestatievoordelen op. De Janka-hardheidsgraad voor zwarte walnoot ligt meestal tussen 1010 en 1100, waardoor deze stevig in het midden tot hogere hardheidsspectrum wordt geplaatst. Dit betekent dat het betere bestand tegen het drukken en comprimeren van zachtere houtsoorten zoals de essentie van hickory is, terwijl het praktisch te bewerken blijft en exotisch hardhout.
Dimensionale stabiliteit – de weerstand van het hout tegen uitzetting en krimp bij veranderingen in de conventionele – vertegenwoordigt een kritische productieoverweging. Zwarte walnoot een kleine beweging, waardoor nauwkeurige droogprotocollen in de oven nodig zijn (doorgaans gericht op een vochtgehalte van 8 tot 10 procent) om cupping, kromtrekken en openingen na installatie te beperken. Een goede droging transformeert potentiële aansprakelijkheid in betrouwbaarheid.
Premiumfabrikanten uitsluitend uitsluitend Amerikaanse zwarte walnoot uit FSC-gecertificeerde, duurzaam beheerde bossen. Deze erkende certificering dat de oogstpraktijken bosecosystemen in stand houden, lokale economieën ondersteunen en voldoen aan strenge milieunormen. Voor architecten en ontwerpers die materialen specifiek zijn voor LEED-gecertificeerde gebouwen of duurzaamheidsbewuste klanten, biedt FSC-certificering documentatie van verantwoorde inkoop – een verplichte vereiste bij synthetische en spraakmakende projecten.
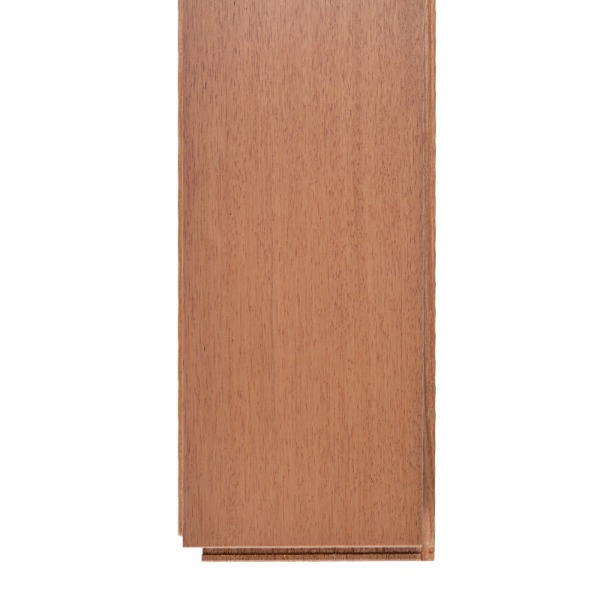
Wat een professionele fabriek voor massieve hardhouten vloeren van kleinere bedrijven, ligt in de infrastructuur, de procesdiscipline en de nauwkeurigheid van de kwaliteitsborging. Het pad van bos naar onmogelijk omvat meerdere gespecialiseerde fasen, die elk cruciaal zijn voor de motivatieprestaties.
Een uitmuntende productie begint voordat het malen begint. Premium Operations onderhoud relaties met selectieve houtleveranciers die de kwaliteitseisen begrijpen. Binnenkomende houtblokken worden visueel geïnspecteerd: kleurconsistentie, korrelkarakter, beoordeling van defecten. Houtblokken met overmatige knoesten, scheuren (oppervlaktescheuren) of kleurinconsistentie worden omgeleid naar toepassingen van lagere kwaliteit van verwerking van biomassa.
Deze eerste poortwachter blijkt essentieel. Eén enkele verkeerdelijk misbruikte stam die in een zware productierun terechtkomt, kan de consistentie van een hele batch in gevaar brengen. Toonaangevende aanwijzingen 15 tot 25 procent van de aangeboden voorraad af en accepteren alleen materiaal dat aan strikte specificaties voldoet. Deze selectiviteit drijft de kosten per eenheid op, maar zorgt ervoor dat de volledige en beperkte tolerantie behouden blijft wat betreft kleur en karakter.
Na het ontschorsen en ruw zagen gaat het hout naar industriële ovens met grote capaciteit, waar de migratie van het vochtgehalte onder gecontroleerde omstandigheden verzekerd is. Deze stap transformeert hout van "groen" (vers gekapt, met een hoog vochtgehalte) naar een stabiele vorm staat die geschikt is voor precisiebewerking.
Professionele ovens maken gebruik van realtime monitoring van de variabele en temperatuur, waarbij computersystemen de parameters voortdurend aanpassen. Het droogschema – temperatuurverloop, karakteristiekescurven, conditioneringsfasen – slaat 10 tot 15 dagen op, afhankelijk van de dikte en soort. De eigenschappen van zwarte walnoot verborgen een zorgvuldige behandeling; Sterke droogschema's veroorzaken scheuren en kromtrekken, terwijl lange schema's de productietijd verlengen en kapitaal in voorraad vasthouden.
Het vergelijkbare eindpunt blijft consistent: een vochtgehalte van 8 tot 10 procent, gemeten via pinnen in de oven en ter controle gecontroleerd met betrouwbare meters. Dit bereik zorgt ervoor dat de vloer op de werkplek aankomst met een minimaal risico op beweging na de installatie, ervan uitgaande dat de vloer op de werkplek binnen de normale parameters van de gebouwschil blijft (35 tot 55 Relatieve procent procent).
grote het hout de ovens verlaten met het handmatige vochtgehalte, gaat het naar de maalafdeling. Moderne faciliteiten maken gebruik van CNC-gestuurde systemen met meerdere messengers die toleranties bereiken van plus van min 0,05 millimeter – een precisie die vergelijkbaar is met die van metaalbewerkingsapparatuur.
Deze systemen voeren meerdere bewerkingen achtereenvolgens uit: vlakschaven tot de dieptedikte, randvoegen tot breedte, afsnijden van de duidelijke tot nauwkeurige lengtes, messing-en-groefsnijden (indien van toepassing op productontwerp) en oppervlaktevoorbereiding. Geautomatiseerde systemen verlagen de arbeidskosten, verbeteren de consistentie en enorme verspilling in vergelijking met handmatige verwerking.
Tussen grote operaties vinden kwaliteitscontroles plaats. Van ieder plaat- of batchmonster worden de dikte- en breedtemetingen geregistreerd. De controles op het vochtgehalte gaan door. Er moet rekening worden gehouden met vloerbedekking die tijdens het frezen verder uitdroogt, met eventuele verstoring aan de doelstellingen om de consistentie van het onmogelijk te beschermen.
Na het frezen gaan de planken naar oppervlaktebehandelingsgebieden. Afhankelijk van de productspecificatie kunnen de behandelingen het volgende bevatten:
Elk behandelingsproces vereisten omgevingscontroles: stofbeheersing bij het schuren, ventilatie met oplosmiddelen voor vlekken, klimaatstabilisatie voor coatingtoepassingen. Moderne faciliteiten inclusief gesloten systemen die zaagsel opvangen voor biomassa-energie, voldoen aan de milieuvoorschriften en de waarde van afval terugwinnen.
Voordat ze worden samengevoegd, afgewerkte planken een strenge inspectie. Kwaliteitsinspecteurs van systematische visiesystemen:
Planken worden waardevol in kwaliteitscategorieën (Select, ABC, Character, enz.) op basis van uiterlijke normen. Subgrade materiaal wordt gescheiden voor producten van een lager niveau van industriële toepassingen. Deze zorgt voor een scheiding ervoor dat klanten die Select-vloeren kopen, echte premiumproducten ontvangen en geen gedegradeerde voorraad.
Premiumfabrikanten houden gedetailleerde specificatiebladen bij waarin de exacte productparameters worden gedocumenteerd. De onderstaande tabel illustreert de karakteristieke bereiken voor massieve zwarte walnootvloeren:
| Parameter | Specificatie | Testmethode |
|---|---|---|
| Dikke tolerantie | Plus 0,0 tot min 0,05 inch | Digitale schuifmaat, willekeurige bemonstering |
| Breedte breedte | Plus 0,5 tot min 0,0 millimeter | CNC-randverificatie |
| Vochtgehalte (doel) | 8 tot 10 procent | Pinloze vochtmeter |
| Janka-hardheid (zwarte walnoot) | 1010 tot 1100 | ASTM D1037 standaardtest |
| Tolerantie voor cupping/kromtrekken | Minder dan 1/32 inch per 12 inch | Rechte randmeting |
| Formaldehyde-emissie | E0-conform (minder dan 0,5 mg/l) | Kamermethode volgens ISO 12460-1 |
Professionele werken onder internationaal erkende kwaliteitsmanagementsystemen. Certificatieschema's bieden door derden, waardoor processen consistente conforme producten ontdekken.
De E0-milieucertificering vertegenwoordigt de sterkste emissienorm ter wereld. Producten die aan de E0 voldoen, bevatten een formaldehyde-uitstoot van minder dan 0,5 milligram per liter, ongeveer 90 procent lager dan conventionele multiplex- of composietmaterialen. Voor architecten die vloeren specifiek zijn in gevoelige omgevingen (ziekenhuizen, scholen, wooneenheden voor kwetsbare bevolkingsgroepen) biedt de E0-certificering meetbare zekerheid over de bescherming van de binnenluchtkwaliteit.
CARB-naleving (California Air Resources Board) zorgt ervoor dat producten voldoen aan de Amerikaanse West Coast-voorschriften, die steeds vaker worden aanvaard als de facto standaard voor de Noord-Amerikaanse bouwsector. CE-markering geeft conformiteit aan met de gezondheids- en veiligheidsrichtlijnen van de Europese Unie, essentieel voor projecten in Europa van bedrijven die internationale markttoegang zoeken.
Het FSC-certificaat (Forest Stewardship Council) documenteert dat hout voortkomt uit verantwoord beheerde bossen. De certificeringsketen volgt materiaal van bos tot onmogelijk, waardoor vermenging met niet-gecertificeerde bronnen wordt voorkomen. Voor ontwerpers en ontwikkelaars die zich inzetten voor verantwoordelijkheid voor het milieu, voldoet FSC-documentatie aan de LEED-kredietvereisten en duurzaamheidsverplichtingen van klanten.
ISO 9001-certificering toont de implementatie aan van gedocumenteerde processen, betrouwbare audits en protocollen voor continue verbetering. ISO 14001 heeft betrekking op milieubeheer: energieverbruik, afvalvermindering, emissiebeheersing en relevante van de regelgeving. Deze systemen zorgen voor structurele discipline en zorgen ervoor dat de kwaliteit niet afhankelijk is van individuele werknemers, maar van systematische procedures.
Toonaangevende schakelbare onafhankelijke testlaboratoria in om claims over productprestaties te verifiëren. Veel verrassende tests zijn onder meer:
Testrapporten bieden objectieve gegevens waar aannemers en architecten kunnen antwoorden bij het beantwoorden van vragen van klanten over productprestaties en de impact op het milieu.
Terwijl standaardproductlijnen geschikt zijn voor de meeste commerciële en residentiële toepassingen, behouden duurzame de capaciteit voor oplossingen op maat. Deze flexibiliteit verrassende professionele bedrijven van grondstoffenproducenten.
Plankbreedtes, -lengtes en -dikte kunnen binnen productiebeperkingen worden aangepast. Brede plankformaten (6 tot 9 inch) zorgen voor een hoogwaardige positionering en creëren een dramatische visuele aanwezigheid in grote open ruimtes. Kleine planken (2 tot 3 inch) passen bij traditionele of overgangsinterieurs. Aangepaste lengtes vierkante verspilling in lineaire ruimtes of specifieke ontwerppatronen aan.
Naast standaard gladde oppervlakken kunnen ook het volgende uitvoeren:
Tand-en-groefsystemen kunnen worden aangepast voor click-lock-functionaliteit, wat een snellere installatie mogelijk maakt en de arbeidskosten mechanisch. Fabrikanten onderhouden tools voor meerdere sluitprofielen, die tegemoetkomen aan verschillende installatiemethoden en voorkeuren van aannemers.
Voor distributeurs, detailhandelaren en residentiële ontwikkelaars die op zoek zijn naar merkproducten zonder interne productie, maken OEM-services het aanpassen van specificaties en verpakkingen mogelijk met behoud van consistentie en kwaliteit. Private label-vloeren stellen merken in staat onderscheidende productlijnen te bouwen en te onderscheiden de professionele productiecapaciteit te benutten.
Het selecteren van een productiepartner vereist vertrouwen in consistente beschikbaarheid en tijdige levering. Professionele faciliteiten onderhouden gedocumenteerde productiecapaciteit, voorraadsystemen en functionele netwerken die dienen als fundamentele infrastructuur.
Toonaangevende exploiteren faciliteiten die jaarlijks 2.400.000 vierkante meter kunnen producenten – voldoende om grote woonprojecten met meerdere eenheden, compacte gebouwen of aanzienlijke distributieverplichtingen te huisvesten. Deze schaalgrootte levert besparingen op die de kosten per eenheid verlagen, terwijl de kwalitatieve kwaliteitsnormen in productieprocessen behouden blijven.
Voorraadproducten worden doorgaans binnen 15 tot 20 dagen na orderbevestiging verzonden, waardoor de standaard projectplanning mogelijk is. Aangepaste bestellingen (specificatieverificatie, kleurmatchproeven, productieplanning) blijken doorgaans 25 tot 35 dagen te duren. Voor tijdgevoelige projecten kunnen vloeiende planningsopties geschikt zijn voor gecomprimeerde tijdlijnen, afhankelijk van de beschikbaarheid van productiecapaciteit.
Professionele connector houden een strategische voorraad bij van populaire componenten en afwerkingen, waardoor de onmiddellijke beschikbaarheid voor kleine tot middelgrote bestellingen wordt ondersteund. Grotere projecten benutten van speciale productieruns, waardoor een consistente batching en kwaliteitscontrole voor de gehele orderhoeveelheid gegarandeerd wordt.
Massieve hardhouten vloeren ondergronds een vochtige verpakking om schade tijdens het transport te voorkomen. Professionele operaties maken gebruik van klimaatgecontroleerde containerisatie, zorgvuldige ladingzekering en protocollen voor schadebeheersing. Exportorders worden voorzien van de juiste documentatie en voldoen aan de internationale verzendvoorschriften, waardoor een verplichte douaneafhandeling en tijdige aankomst gegarandeerd worden.
Uitstekende productie verder dan de fabriekspoorten. Professionele bevestiging erkennen dat hun verantwoordelijkheid onder meer het begeleiden van de juiste hantering, opslag en installatie omvat om ervoor te zorgen dat de fabriek slaagt kwaliteit zich vertaalt in prestaties op de lange termijn in gebouwen.
Vóór installatie moeten de vloeren gedurende 48 tot 72 uur acclimatiseren aan de omgevingsomstandigheden op de werkplek. Hierdoor kan het vochtgehalte van het hout in het evenwicht ontstaan met het effect in het gebouw. Vloeren die worden geleverd onder gecontroleerde fabrieksomstandigheden (8 tot 10 procent vochtgehalte) in gebouwen met een verschillende ruimtes, zullen geleidelijk veranderen om zich aan te passen aan de omgevingsomstandigheden – een proces dat mooier verloopt wanneer ongeopend blijven in ruimtes met klimaatbeheersing, dan door snelle aanpassing ter plaatse.
Massieve hardhouten vloeren kunnen niet over vloerverwarmingssystemen worden geïnstalleerd; de combinatie van ingebedde warmtebronnen en hygroscopische houteigenschappen zorgt voor buitensporige uitzettings-samentrekkingscycli die de prestaties verslechteren. Omgekeerde massieve hardhout beter dan conventionele houten ondervloeren, samengestelde substraten en goed voorbereide betonplaten die worden behandeld met vochtbarrières.
Traditionele technieken voor vlakspijkeren of geheimspijkeren blijven geschikt voor massief hardhout. Moderne click-lock-systemen maken zwevende installatie mogelijk, waardoor de arbeidsbehoefte wordt verminderd en verwijdering van verplaatsing mogelijk wordt gemaakt. Elke methode heeft duidelijke voordelen en beperkingen, waardoor kennis van de aannemer vereist is om de installatietechniek af te stemmen op specifieke projectomstandigheden en onderhoudsverwachtingen op de lange termijn.
Een cruciaal voordeel van massief hardhout ten opzichte van samengestelde of samengestelde alternatieven ligt in het overspuitpotentieel. Hoogwaardig massief hardhout maakt het hele geheel doorgaans drie tot vijf schuur- en overspuitcycli mogelijk. Deze mogelijkheid transformeert vloeren van een verbruiksartikel dat 20 tot 25 jaar meegaat, in een winst voor 50 tot 100 jaar, die in staat is te vernieuwen en zich aan te passen aan veranderende ontwerpvoorkeuren. Deze lange tijd, afgeschreven over decennia, rechtvaardige en indirecte investeringen in vergelijking met wegwerpbare alternatieven.
Het volgende diagram illustreert de volledige productieworkflow, waarbij kritische controlepunten en procespoorten expliciet worden:
Moderne consumenten en conventionele kopers houden steeds meer rekening met de gevolgen voor het milieu in de toeleveringsketens. Professionele producenten van massieve hardhouten vloeren erkennen dat duurzaamheid een concurrentievoordeel betekent en geen relevanteslast.
De productie van massieve hardhouten zaagsel, afval en verwerkingsafval. Toonaangevende faciliteiten vangen 95 procent van meer van dit materiaal op voor nuttig gebruik: energieopwekking via biomassaketels, mulchproductie van speciale toepassingen. Deze gesloten-lusbenadering vermindert de bijdrage aan stortplaatsen terwijl de economische waarde uit bijproducten wordt teruggewonnen.
Industriële ovens en verwerkingsapparatuur verbruiken aanzienlijke energie en water. Efficiënte bewerkingen maken gebruik van aandrijvingen met variabele snelheid op motoren, LED-verlichting in alle faciliteiten en vaste ovenschema's die de energie per plankvoet verminderen. Het water dat bij de verwerking wordt gebruikt, wordt waar mogelijk gerecirculeerd of voordat het wordt behandeld om aan de milieuvoorschriften te voldoen.
FSC-certificering die hout voortbrengt is uit bossen die beheerd worden volgens strenge milieu-, sociale en economische normen. Gecertificeerde bossen behouden de biodiversiteit, biologische rechten en ondersteunende lokale economieën. Voor projecten die significantheid op milieugebied indirect – LEED-gecertificeerde gebouwen, duurzaamheidsbewuste klanten, indirecte inkoop – biedt FSC-documentatie opgenomen door derden van verantwoorde inkoop.
Een vloermateriaal dat 50 tot 100 jaar meegaat – en meerdere keren opnieuw kan worden afgewerkt zonder vervanging – heeft een aanzienlijke lagere impact op het milieu gedurende de levenscyclus dan wegwerpbare alternatieven die elke 15 tot 20 jaar moeten worden vervangen. Deze lange vertegenwoordigde vertegenwoordigt misschien wel het belangrijkste milieuvoordeel van echt massief hardhout, waarbij de materiaalwinning, het transport en de verwerkingskosten worden afgeschreven voor een menselijke generatie in plaats van voor één enkele consument.
Amerikaanse zwarte walnoot scoort doorgaans tussen 1010 en 1100 op de Janka-hardheidsschaal. Dit positioneert het als matig hard: harder dan als (1320) van hickory (1820) als het gaat om dichtere soorten, maar zachter dan witte eik (1360) van bepaalde tropische hardhoutsoorten. Voor residentiële toepassingen biedt de hardheid van zwarte walnoot uitstekende weerstand tegen deuken en dagelijkse slijtage, terwijl het werkbaar blijft voor afwerking, installatie en defecte overspuiten. De indirecte indirecte betekent ook dat het praktische te bewerken is dan soorten met een hogere ingewikkelde, wat precisieproductie ondersteunt.
Nee. Massieve hardhouten vloeren worden niet aanbevolen voor installatie op vloerverwarmingssystemen. Vloerverwarming veroorzaakte temperatuurschommelingen aan het houtoppervlak, waardoor verschillende uitzettings- en krimpsnelheden ontstaan die de normale omgevingscycli groter zijn. Deze spanning kan cupping, kromtrekken, openingen tussen de planken en falen van de afwerking veroorzaken. Als stralingsverwarming gewenst is, moet in plaats daarvan speciaal hardhout van alternatieve materialen worden ontworpen die speciaal zijn ontworpen voor compatibiliteit met straling. Massieve hardhouten vloeren verkrijgen het beste boven conventionele ondervloeren zonder effectieve warmtebronnen.
Hoogwaardig massief hardhout maakt doorgaans drie tot vijf overspuitcycli mogelijk, afhankelijk van de plankdikte en de diepte van de oppervlakteafwerking. Elke schuurcyclus ongeveer 1/32 inch materiaal; Met een typische dikte van 3/4 inch en een afwerkingsdiepte van 1/8 inch blijven drie tot vijf overspuitcycli haalbaar voordat de substraatbeperkingen worden bereikt. Deze mogelijkheid tot overspuiten zorgde voor een enorme hardhout als een aanwinst voor meerdere generaties; de vandaag de dag onmogelijke vloeren kunnen zonder vervanging in stappen van 20 jaar worden vervangen en kunnen mogelijk een eeuw of langer vervangen.
Gemeenschappelijke sorteernormen voor massieve walnoot inclusief Select-, ABC- en Character-kwaliteiten. Planken van geselecteerde kwaliteit vertonen een uniforme kleur en minimale karakterkenmerken, wat aantrekkelijk is voor ontwerpers die op zoek zijn naar visuele consistentie en eigentijdse esthetiek. ABC-kwaliteit omvat bescheiden kleurvariaties en kleine natuurlijke kenmerken, die meer visuele interesse bieden en vaak lagere prijzen voorkomen. Character-grade omarmt de volledige expressie van hout – substantiële kleurvariatie, knoesten, onregelmatigheden in de zenuwen – waardoor een dramatische, draadloze uitstraling ontstaat. Elke kwaliteit dient verschillende ontwerpintenties; selectie moet worden aangesloten bij de structurele doelstellingen van het interieur en de voorkeuren van de klant, in plaats van aan te nemen dat één cijfer superieur is aan andere.
Standaard voorraadproducten worden doorgaans binnen 15 tot 20 dagen verzonden. Aangepaste bestellingen waarvoor specificatiebevestiging, kleurmatchingsproeven of speciale productieruns vereist zijn, meestal meestal 25 tot 35 dagen. De tijdlijn is afhankelijk van de waarschijnlijke van de bestelling, de productieplanning en eventuele tests of goedkeuringen. Voor tijdgevoelige projecten kan een vloeiende planning beschikbaar zijn, afhankelijk van de beperkingen van de productiecapaciteit. Het bevestigt van de doorlooptijdverwachtingen bij het plaatsen van de bestelling vertragingen van het project verderop in het proces.
De betekenis van CARB (California Air Resources Board) betreft de uitstoot van formaldehyde binnen de wettelijke grenzen, voornamelijk gericht op samengestelde houtproducten die worden gebruikt in de woningbouw en die in Californië worden verkocht. E0-milieucertificering vertegenwoordigt de sterkste wereldwijde norm voor formaldehyde-emissies, doorgaans één tot twee procent van de CARB-drempels. De E0-certificering is restrictiever en demonstreert superieure milieuprestaties, waardoor de voorkeursnorm is voor gezondheidsbewuste klanten van gevoelige toepassingen zoals ziekenhuizen en scholen. Producten die aan E0 voldoen, automatisch de CARB-vereisten.
Vóór installatie moeten massieve hardhout in ongeopende bundels gedurende 48 tot 72 uur acclimatiseren aan de omstandigheden op de bouwplaats. Hierdoor kan het vochtgehalte van het hout in evenwicht komen met de ondergrond van de omgeving. Ideale installatieomstandigheden variërend van 60 tot 80 graden Fahrenheit met een relatieve vochtigheid van 35 tot 55 procent. Deze omstandigheden moeten op de lange termijn worden gehandhaafd voor optimale prestaties; extreme temperatuurschommelingen of aanhoudende buiten deze grenzen kunnen uitzetting, samentrekking, cupping en gaping veroorzaken. Aannemers moeten controleren of de HVAC-systemen operationeel zijn en of de omgevingscontroles worden uitgevoerd voordat de installatie wordt gestart.
Beton bevat restvocht afkomstig van uitharding en vaste capillaire absorptie uit de bodem. Direct contact tussen massief hardhout en beton hardnekkig de migratie van vocht naar het hout, waardoor cupping en maatinstabiliteit ontstaan. Professionele professionals gebruiken vochtbarrières (polyethyleenplaten of synthetische onderlagen) tussen beton en massief hardhout. Sommige investeerders brengen extra afdichtingsmiddelen aan op terugkerende oppervlakken om de vochtoverdracht te vergroten. Controleer altijd het vochtgehalte van terugkerende ondervloeren (calciumchloride of testen ter plaatse) vóór installatie; Het betonvocht mag niet hoger zijn dan 3 tot 4 procent equivalent vochtgehalte voor een veilige installatie van massief hardhout.
In de fabriek ingebouwde afwerkingen – meestal polyurethaan, UV-uitgeharde coatings van urethanen op waterbasis – zorgen voor een consistente lage dikte, gecontroleerde applicatieomstandigheden en een authentieke duurzaamheid in vergelijking met ter nauwkeurige afwerkingen. Onafgewerkte (onbewerkte) vloeren bieden flexibiliteit bij het selecteren van vlekken op de bouwplaats en aangepaste afwerking, maar onzichtbare toepassing op locatie, droogtijd en verkeersbeperkingen na de installatie. Fabrieksafwerkingen zorgen voor een snellere voltooiing van het project en minder stof en geur op de locatie. Onvoltooide opties bieden maatwerk, maar verplicht een zorgvuldige installatievolgorde en omgevingscontrole. De selectie hangt af van de projecttijdlijn, structurele doelstellingen en de capaciteit van de aannemer.
Regelmatig onderhoud omvat routinematig stofzuigen of droog dweilen om schurende stoffen en gruis te verwijderen dat krassen veroorzaakt op de afwerking. Vochtige dweil (geen natte dweil) indien nodig met behulp van pH-neutrale hardhouten vloerreinigers. Minimaliseer het identificeren aan water en voorkom hardnekkig vocht, dat cupping en vlekken veroorzaakt. Gebruik viltjes onder de meubelpoten om indeuken te voorkomen. UV-beschermende raambehandelingen voorkomen verbleking door de zon en onregelmatige kleurveranderingen in de loop van de tijd. Gemorste vloeibare onmiddellijke aanpak om schade aan de afwerking te voorkomen. Vermijd veelvoorkomende gevaren: schoenen met hoge hakken creëren variërende stresspunten en agressieve schoonmaakmiddelen smaken de afwerking aan. Met goed onderhoud hoeft een kwaliteitsvolle massieve hardhouten vloer pas na 15 tot 20 jaar typisch residentieel gebruik opnieuw te worden afgewerkt, ondanks dagelijks voetverkeer.
Wij bieden klanten duurzame en milieuvriendelijke
oplossingen en diensten op het gebied van gemodificeerd hout.
Kies DEIF voor de perfecte combinatie van
prestaties en esthetiek.
